

برای هر گونه سوال و بازخورد از مشتریان، ما با حوصله و دقت پاسخ خواهیم داد.
ساختار مواد: برنج آلومینیوم ریخته گری CuZn25Al6Fe3Mn3، با درج گرافیت. ویژگی های برنام...
یک دستگاه دایکاست را تصور کنید که در سه شیفت، شش روز در هفته کار می کند. بوش های راهنما در مکانیزم ضامن هر چند ساعت یکبار به گریس نیاز دارند، اما گرما روان کننده را نرم می کند و روغن روی قطعات تازه ریخته شده می چکد. با گذشت زمان، بوش به طور ناهموار ساییده می شود و کل اتصال شل می شود. یک بوش گرافیتی برنزی آلومینیومی این مشکل را با ساختن روان کننده جامد مستقیماً در دیواره یاتاقان حل می کند. نتیجه گیری ساده است: اگر مفصل سنگین و کندی دارید که هیچ کس نمی تواند با گریس به آن برسد، این ترکیب مواد یکی از مطمئن ترین راه ها برای افزایش عمر مفید است.
مواد پایه بیش از آنچه که اکثر خریداران متوجه می شوند اهمیت دارد. برنز آلومینیومی حاوی 9 تا 14 درصد آلومینیوم است که معمولاً با افزودن آهن و نیکل همراه است. این به آلیاژ استحکام کششی بالاتر، مقاومت در برابر ضربه بهتر و مقاومت در برابر خوردگی بالاتر در مقایسه با برنز معمولی قلع یا فسفر می دهد. در آب دریا، اتمسفر کارخانههای شیمیایی یا محیطهای نورد گرم، سطح برنز آلومینیومی یک لایه اکسیدی پایدار و محافظ را تشکیل میدهد که در برابر سوراخ شدن و فرسایش مقاومت میکند.
سپس گرافیت را در سوراخ های حفر شده در دیوار بوش قرار می دهند که به صورت شبکه ای یا مارپیچی چیده شده اند. هنگامی که شفت می چرخد، گرافیت نرم روی سطح مقابل می مالند و یک لایه روان کننده نازک و خشک ایجاد می کنند. این فیلم سطح شفت را دنبال می کند و ضریب اصطکاک را حتی زمانی که دستگاه برای هفته ها بیکار بوده است پایین نگه می دارد. برخلاف گریس یا روغن، گرافیت در دمای بالا به سرعت اکسید نمی شود و در صورت وجود آب یا بخار شسته نمی شود.
در مقایسه با یک بوش برنزی ساده که به تامین روغن خارجی بستگی دارد، بوش گرافیتی برنز آلومینیومی سه مزیت عملی دارد: کارهای روانکاری روزانه را حذف میکند، شفت را از تماس فلز با فلز در هنگام راهاندازی محافظت میکند، و اضافه بار لحظهای را بهتر تحمل میکند زیرا لایه گرافیت در جای خود باقی میماند.
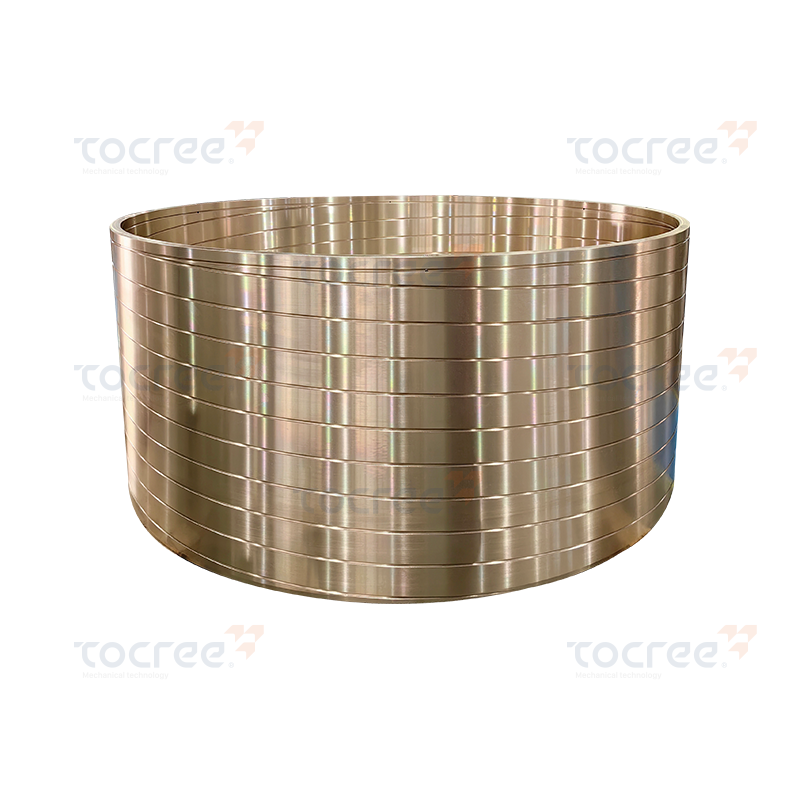 بوش برنز قلع با شیارهای روغن سفارشی برای مصارف صنعتی سنگین این آستین برنزی قلع گریز از مرکز استحکام کششی، مقاومت در برابر سایش و مقاومت در برابر خوردگی را ارائه می دهد. شیارهای روغن قابل تنظیم و ازدیاد طول خوب آن را برای کاربردهای صنعتی با نیاز به دوام و ظرفیت باربری مناسب می کند. مشاهده محصول →
| منطقه عملکرد | بوش گرافیتی برنز آلومینیومی | بوش برنزی ساده |
|---|---|---|
| روش روغن کاری | گرافیت جاسازی شده به عنوان روان کننده جامد | به گریس یا روغن خارجی نیاز دارد |
| محدوده سختی معمولی | HB 200-280، بسته به درجه | HB 60-120، بسته به درجه |
| فاصله تعمیر و نگهداری | ماه ها یا سال ها بدون روغن کاری مجدد | روغن کاری روزانه یا هفتگی |
| مقاومت در برابر خوردگی | از نظر آب، نمک و اسید عالی است | خوب در هوای خشک، ضعیف در رسانه های تهاجمی |
| بهترین محدوده سرعت | برنامه های کاربردی کم تا متوسط با بار بالا | کم به زیاد، با عرضه نفت |
قوی ترین شواهد مربوط به برنامه هایی است که در آن زمان از کار افتادگی گران است و دسترسی به تعمیر و نگهداری دشوار است. در ماشین آلات متالورژی ، بوش های راهنما در درب های کوره و تنظیم کننده های آسیاب نورد در گرد و غبار و گرمای تابشی کار می کنند. در ماشین آلات دریایی ، یاتاقان های استوک سکان و محفظه های وینچ عرشه با اسپری آب شور و دوره های طولانی بدون عملیات مواجه می شوند. شرایط مشابهی در تجهیزات حفاری نفت، دروازههای قیف، پخشکنندههای کانتینر و اتصالات ضامن ماشین ریختهگری به نظر میرسد.
شما باید این نوع بوش را زمانی در نظر بگیرید که چندین شرایط به طور همزمان وجود داشته باشد:
هنگامی که این معیارها برآورده شوند، بوش گرافیت فقط بیشتر دوام نمی آورد. همچنین قابلیت اطمینان کلی مجموعه را بهبود می بخشد. یک تولید کننده چینی با ریخته گری کامل مس می تواند این بوش ها را با تلورانس نزدیک و تراکم پلاگین گرافیت ثابت تولید کند که برای عملکرد قابل اعتماد ضروری است.
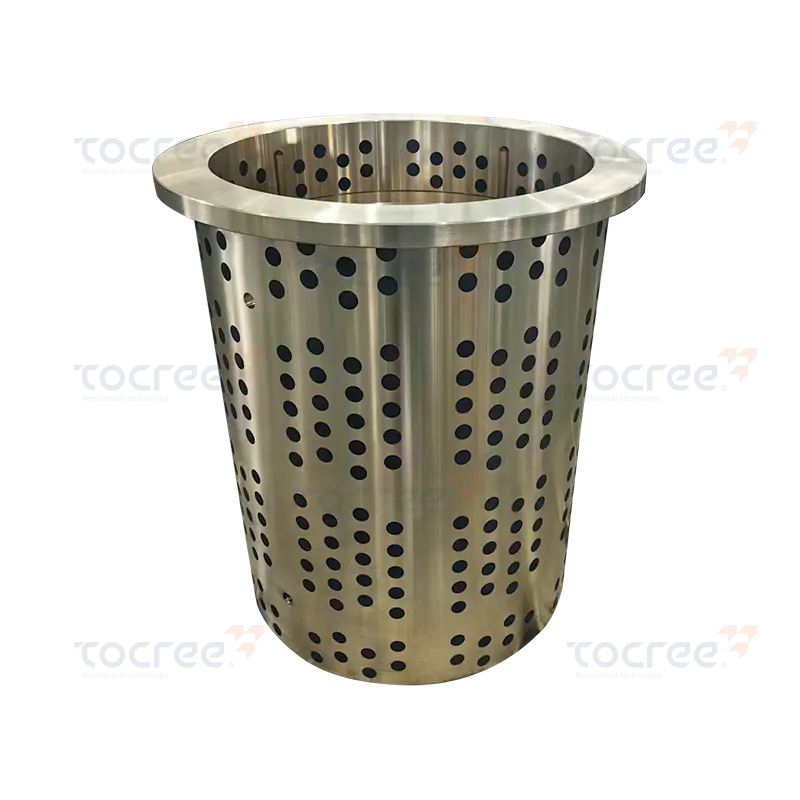 بوش برنجی خود روان کننده با گرافیت برای عملکرد بدون نیاز به تعمیر و نگهداری این بوش برنجی تک فلنج با گرافیت تعبیه شده روانکاری مداوم بدون روغن خارجی را فراهم می کند و زمان تعمیر و نگهداری و خرابی را کاهش می دهد. این برای برنامه های با سرعت کم و بار بالا در محیط های سخت یا سخت قابل دسترسی است. مشاهده محصول →
انتخاب بوش مناسب با درجه آلیاژ شروع می شود. برای یک بوش گرافیتی برنز آلومینیومی، رایج ترین گریدهای صنعتی C95400 (ریخته گری)، C95500 و C95900 در آمریکای شمالی یا گریدهای چینی مانند ZCuAl9Fe4 و ZCuAl9Fe4Ni4Mn2 هستند. هر درجه تعادل متفاوتی از استحکام، مقاومت در برابر سایش و مقاومت در برابر خوردگی را ارائه می دهد. برای بارهای شوک سنگین، گریدهای نیکل دار ایمن تر هستند. برای سرویس آب دریا، محتوای بالای آلومینیوم محافظت بهتری در برابر آلیاژ زدایی می دهد.
سختی مهم است زیرا تعیین می کند که بوش چقدر در برابر سایش ساینده و بارگذاری لبه مقاومت می کند. سختی باید همراه با سختی شفت و فاصله در حال اجرا مشخص شود. در بسیاری از بازطراحیهای تجهیزات، مهندسان برای سختی بوش HB 220-260 هنگامی که شفت 45-55 HRC است، درخواست میکنند. اگر شفت نرمتر باشد، ممکن است لازم باشد بوش نیز نرمتر باشد تا از سایش سطح شفت جلوگیری شود.
چیدمان گرافیت تزئینی نیست. این تاثیر مستقیم بر ظرفیت بار دارد. تعداد شمع های بیشتر به معنای ذخیره روان کننده جامد بیشتر است، اما سطح موثر یاتاقان را نیز کاهش می دهند. به عنوان یک قاعده، سطح کل گرافیت نباید از 30 تا 40٪ سطح یاتاقان تجاوز کند. برای محیطهای بسیار کثیف، یک شبکه درشت با شاخههای کمتر اما بزرگتر بهتر عمل میکند، زیرا لایه گرافیتی ضخیمتر است و توانایی بیشتری برای کنار زدن آلایندهها دارد.
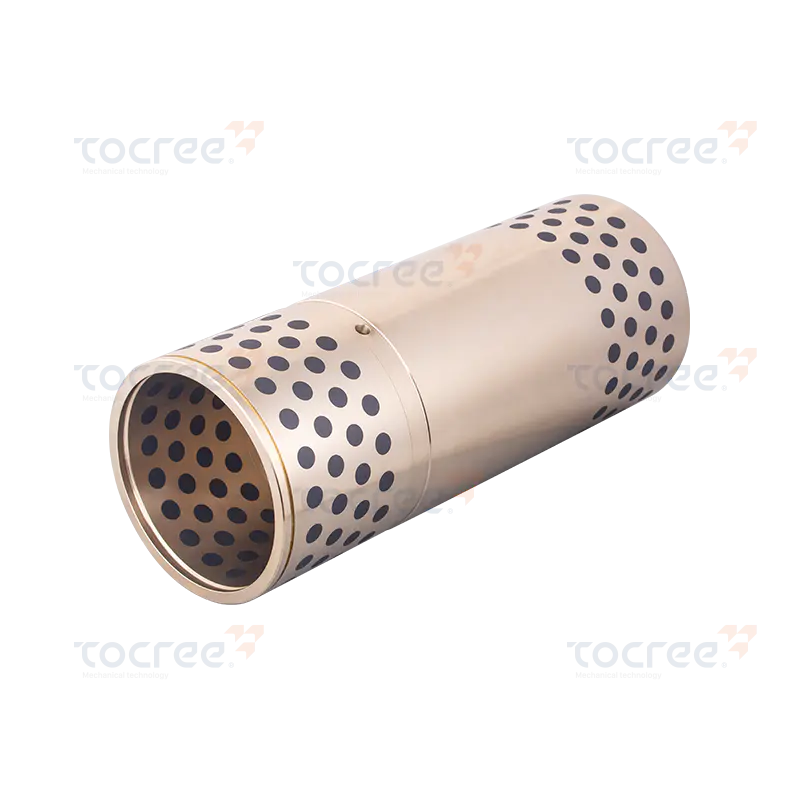 بوش برنجی آلومینیومی با درج گرافیت برای مقاومت در برابر آلودگی این بوش جامد خود روان کننده، برنج آلومینیومی با استحکام بالا را با شاخه های گرافیتی ترکیب می کند و روانکاری قابل اعتماد و مقاومت در برابر آلاینده ها را ارائه می دهد. مناسب برای شرایط با دمای بالا، بار سنگین و راه اندازی مجدد مکرر در صنایع سخت. مشاهده محصول →
اکثر بوش های گرافیتی برنز آلومینیومی از کاتالوگ خریداری نمی شوند. آنها بر اساس نقشه ها ساخته می شوند زیرا ماشین سازان به الگوهای سوراخ خاص، فلنج ها، شیارهای روغن یا حتی بوش های شکاف نیاز دارند. یک تامین کننده قابل اعتماد باید بتواند هم ریخته گری و هم ماشینکاری دقیق را اداره کند.
Jiashan Tocree Machinery Co., Ltd. کل فرآیند را از طریق کوره ذوب مس و ماشین های ریخته گری گریز از مرکز خود کنترل می کند. این بدان معناست که آلیاژ پایه در داخل تولید می شود، شاخه های گرافیتی وارد می شوند و سوراخ نهایی و قطر بیرونی با تلورانس های محکم ماشین کاری می شوند. این شرکت بوش هایی با قطر 1.5 تا 2 متر و صفحات کشویی مسی تا 4 متر ساخته است، بنابراین قطعات بزرگ و غیر معمول مشکلی ندارند. کارگاه دمای ثابت برای تکمیل و اندازه گیری با دقت بالا استفاده می شود.
هنگام تماس با سازنده، نقشه کامل را با ابعاد بحرانی، درجه آلیاژ مورد انتظار و شرایط عملیاتی به اشتراک بگذارید. بار شعاعی مورد انتظار، سرعت شفت، دمای محیط و عدم وجود روغن کاری را ذکر کنید. سپس تامینکننده میتواند بهترین اندازه و الگوی پلاگین گرافیتی را پیشنهاد کند، و همچنین یک فاصله مناسب را برای جلوگیری از گیر کردن در طول انبساط حرارتی توصیه کند.
از آنجایی که این شرکت بر روی قطعات غیر استاندارد تمرکز می کند، می تواند اشکال خاصی مانند لغزنده L شکل، لوب های رزوه ای و صفحات سایش منحنی را ریخته و ماشین کند. این انعطافپذیری زمانی اهمیت پیدا میکند که در حال مقاومسازی یک دستگاه موجود هستید که بوش استاندارد کاتالوگ با هندسه محفظه مطابقت ندارد.
یک بوش گرافیتی برنزی آلومینیومی همچنان به تناسب دقیق نیاز دارد. قبل از فشار دادن آن، سوراخ بوش و شفت را تمیز کنید. بسته به محفظه، از یک تداخل جزئی در قطر بیرونی، معمولاً H7/p6 یا مشابه استفاده کنید. لبه جلویی بوش را پخ کنید تا از خراشیدن در هنگام مونتاژ جلوگیری شود. مستقیماً روی شاخه های گرافیتی نکوبید. از آستین یا پرس برای اعمال نیرو به طور یکنواخت استفاده کنید.
پس از نصب، یک اجرا اولیه به شکل گیری فیلم گرافیت بر روی شفت کمک می کند. اگر شفت جدید است و زبری سطح بالاتر از Ra 0.8 میکرومتر است، نرمتر بهتر نیست. در واقع، یک زبری متوسط در حدود Ra 0.4-0.8 میکرومتر به گرافیت چیزی برای جاسازی میدهد. روی سطح گرافیت گریس سنگین نزنید. گریس می تواند آزاد شدن گرافیت را مسدود کرده و اثر خود روانکاری را کاهش دهد.
بوشینگ را پس از اولین ماه کارکرد بررسی کنید. به دنبال نوارهای خاکستری تیره روی شفت باشید که نشان می دهد گرافیت به درستی منتقل می شود. هر لکهای یا نقطههای درخشان و صیقلی روی شفت ممکن است به این معنی باشد که شاخههای گرافیتی فرسوده شدهاند یا فاصله بیش از حد سفت است. در سرویس معمولی، بوشینگ باید بی صدا و بدون روغن کاری خارجی کار کند.
بوش های گرافیتی برنز آلومینیومی یک راه حل جهانی برای هر یاتاقان نیستند، اما برای اتصالات سنگین و کند حرکت در محیط های سخت، شکست دادن آنها سخت است. آنها شایع ترین علت شکست زودرس را حذف می کنند: فراموشی انسان برای روغن کاری. با جفت کردن یک ماتریس برنز آلومینیومی مقاوم در برابر خوردگی با یک طرح پلاگین گرافیتی مهندسی شده، قطعه ای به دست می آورید که سال ها کار سخت و تقریباً بدون توجه دوام می آورد.
اگر در حال تعویض بوش هستید، قطعه خراب را اندازه گیری کنید، آلیاژ و سختی آن را تایید کنید و از تامین کننده خود بخواهید جایگزینی با همان الگوی گرافیت را ماشینکاری کند. هنگامی که تناسب درست باشد و گرافیت به درستی جاسازی شود، بوش جدید با کاهش ساعات نگهداری برنامه ریزی شده هزینه خود را پرداخت می کند.
ساختار مواد: برنج آلومینیوم ریخته گری CuZn25Al6Fe3Mn3، با درج گرافیت. ویژگی های برنام...
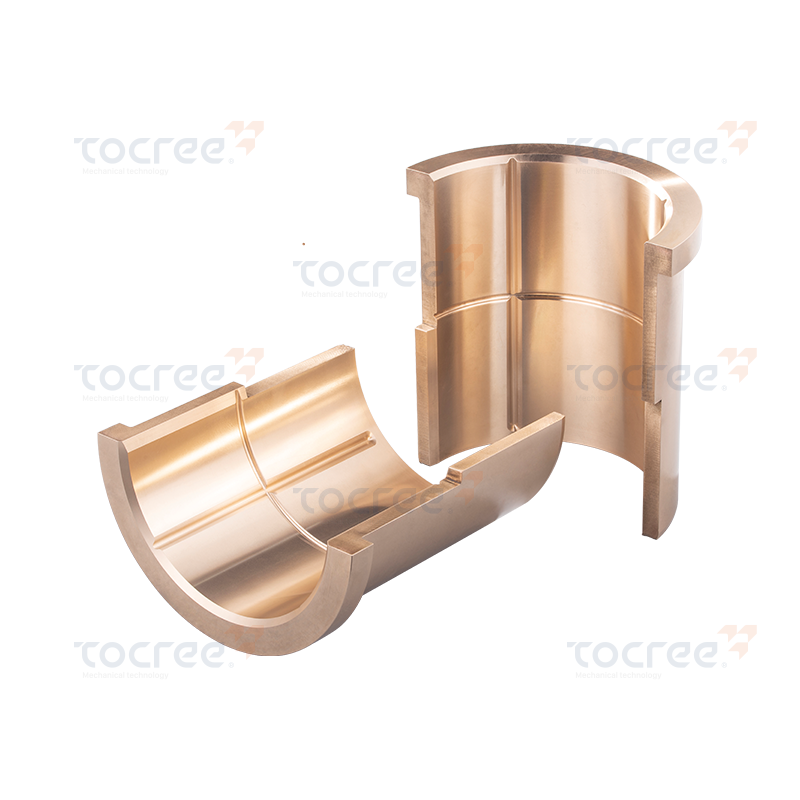
این بوش مسی دقیقاً از برنز قلع با کیفیت بالا به عنوان ماده پایه ساخته شده است. دارای مقاومت سایش ...
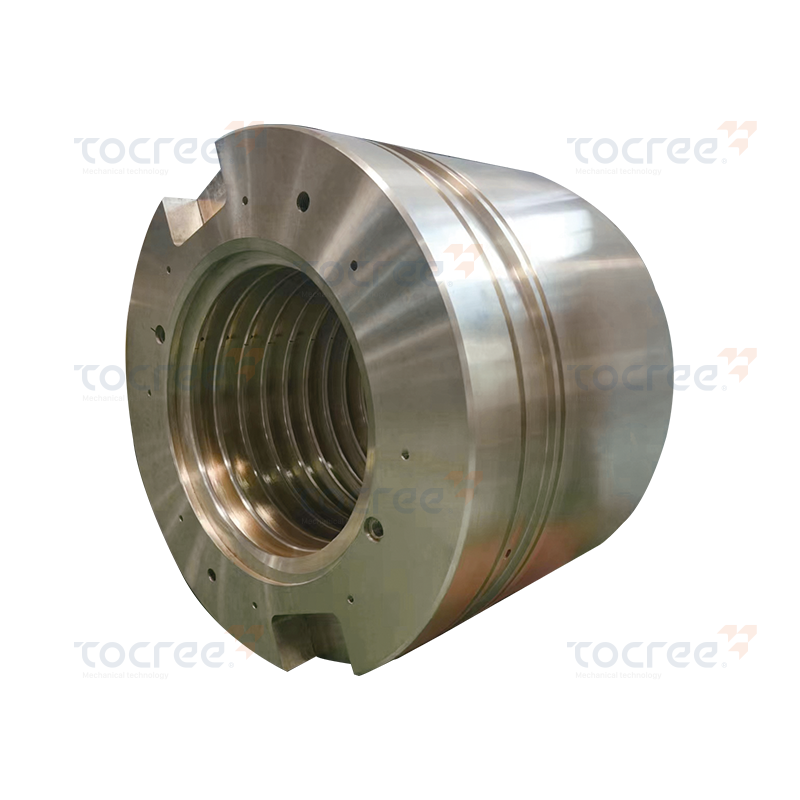
این محصول یک مهره مسی با کیفیت بالا است که از برنز قلع به عنوان ماده پایه از طریق فرآیندهای ضربه ...
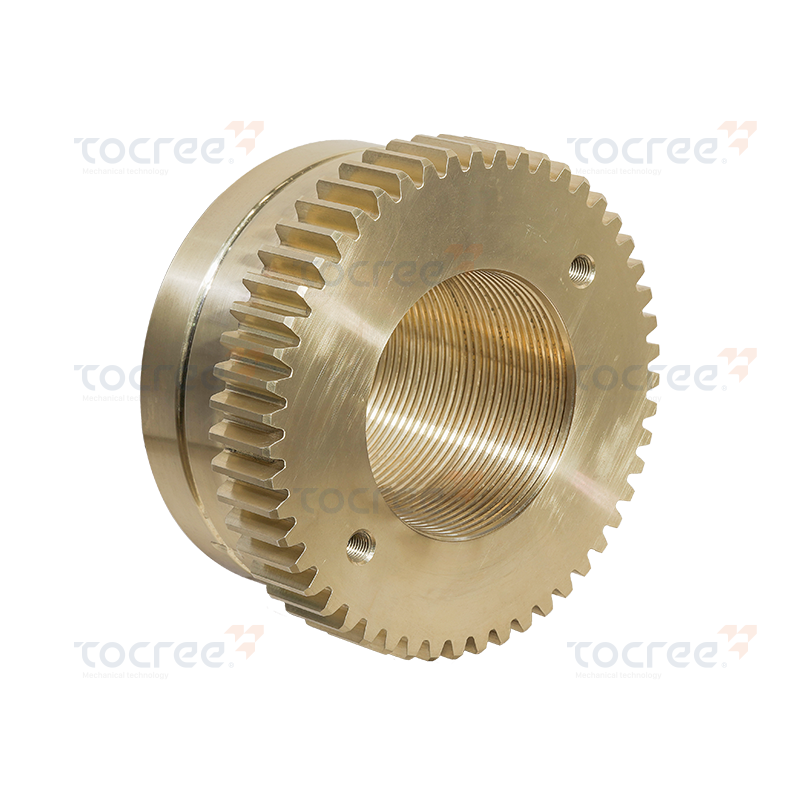
این مهره دنده مسی یک جزء با کارایی بالا است. این دستگاه دقیقاً از آلیاژ برنز آلومینیوم با کیفیت ب...
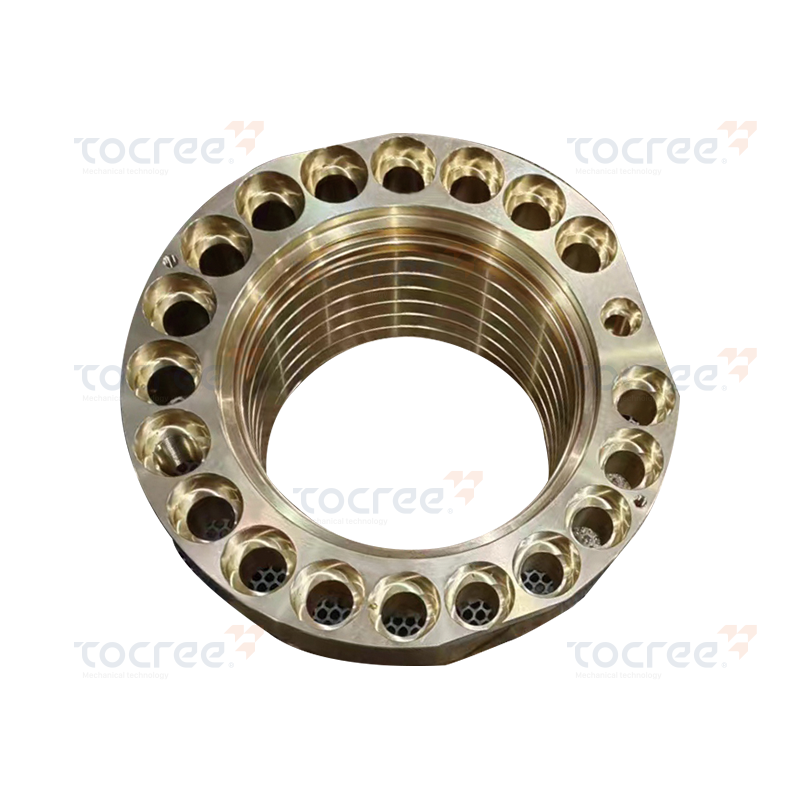
این مهره مسی با شکل خاص دقیقاً از برنز آلومینیومی با کیفیت بالا به عنوان ماده پایه ساخته شده است....
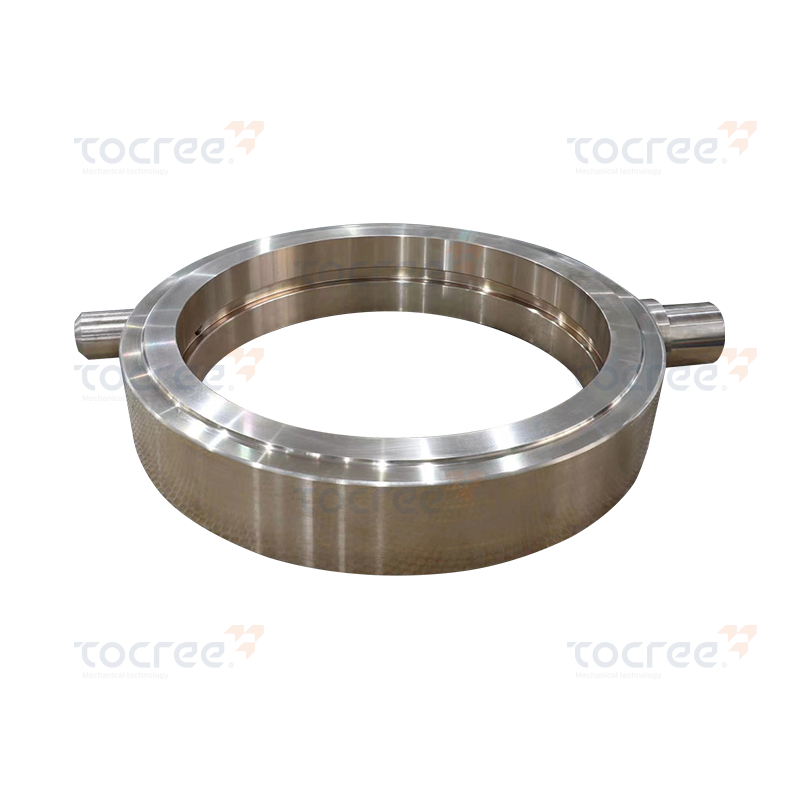
این حلقه تخلیه روغن بر پایه مس از برنز قلع با کیفیت بالا با پردازش دقیق ساخته شده است. دارای مقاو...
حق چاپ © 2025 Jiashan Tocree Machinery Co., Ltd. تمامی حقوق محفوظ است.
قطعات ماشین آلات آلیاژ مس سفارشی
